1. 項目时代背景
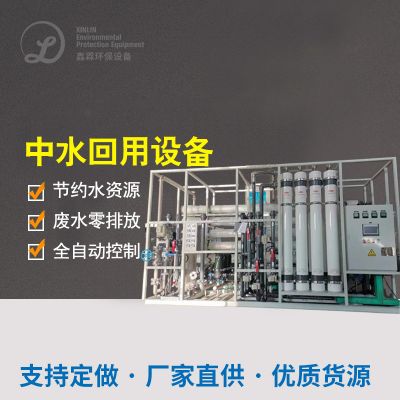
该厂为国际性顶级碳酸果汁饮料知名品牌在华生产加工产业带,东风日产量达百万瓶。可能产能利用率发展,原本有废液加工补救公共设施尚未具备新开市场需求,需兴建每套2000m³/d的废液加工补救设备。
2. 污水成分表及來源
糖浆冲干净废渣(COD约6500mg/L)
瓶身除污化工废水(含洗滌剂,pH9-11)
灌装生产线线杂质浓缩果汁(高含糖)
厂内地坪洗水(含一点植物油)
3. 除理具体流程具体流程
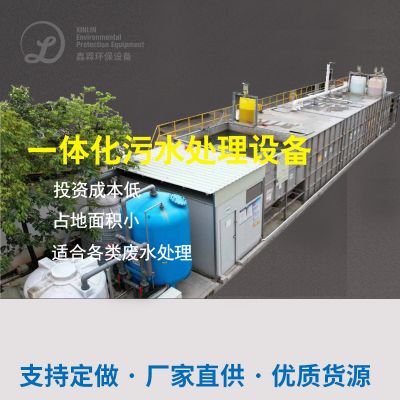
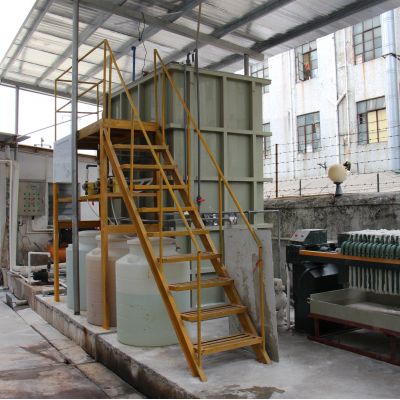
用于"调试池→气浮→UASB→A/O→MBR→灭菌"组合成流程:
(1) 预除理分阶段:
上下调整池:平均水质量排水量,设pH在线播放上下调整软件
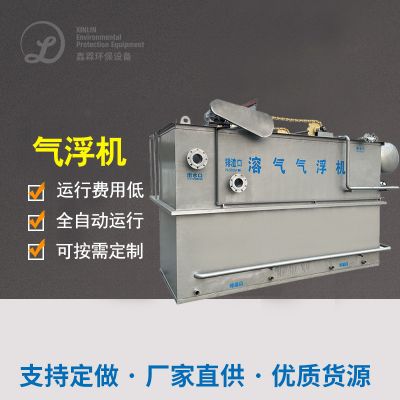
气浮安装:剔除悬屏物及局部分泌物,剔除率≥85%
(2) 生化模式解决步骤:
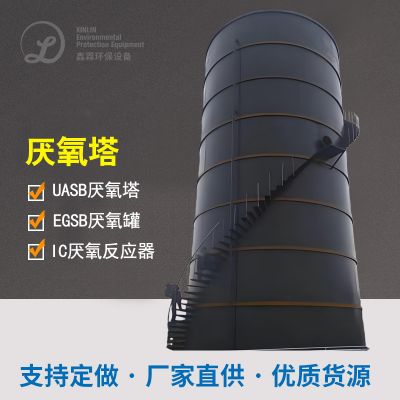
UASB生理流化床反应器:高效率的厌氧发酵清理,COD我们要除率75-80%
A/O鑫霖环保:好氧处理进步骤溶解有机酸物,活性污泥流入比100%
(3) 长度处理:
MBR膜系统化:为了保证水流SS<5mg/L
分光光度计线消毒剂:根除消化道杆菌等副猪嗜血杆菌枯草芽孢杆菌技术
4. 解决成效
经本县区域评估站验测,满水后水的硬度安稳到达《淤泥綜合废气的规范标准》(GB8978-1996)1级的规范标准:COD<50mg/L,BOD5<10mg/L,SS<10mg/L,pH6-9。设备运营耗电量约0.8kWh/m³,淤泥产油量较传统的工艺设计下降40%。

 扫一扫添加微信